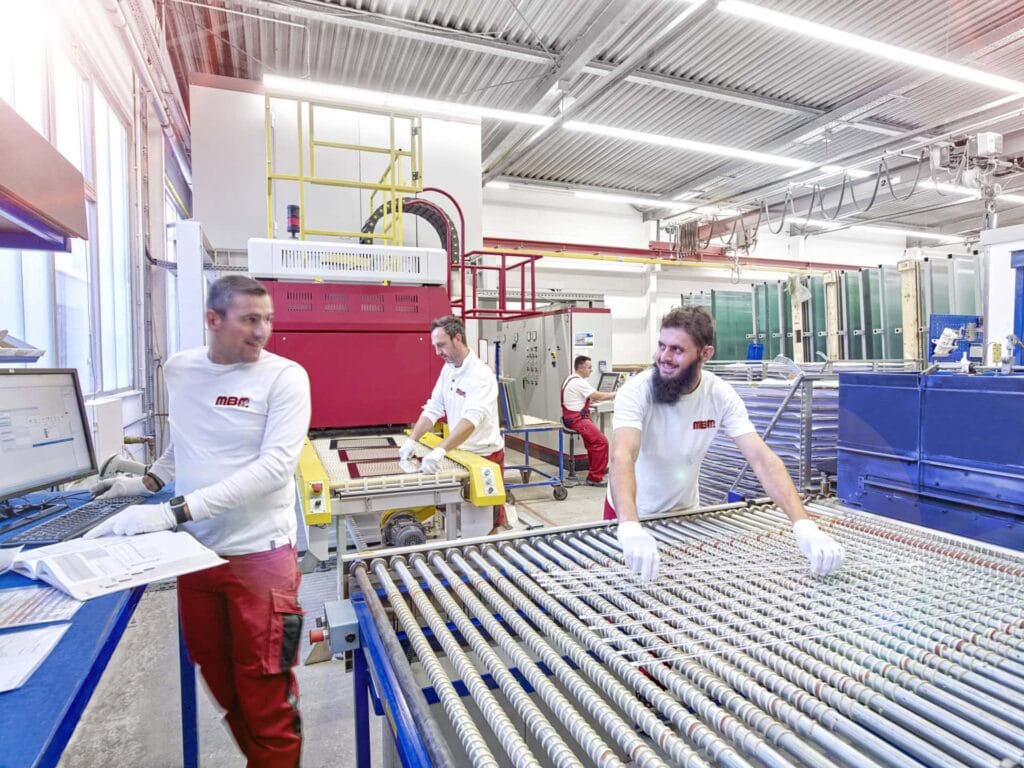
1. Zuschnitt und mechanische Vorbearbeitung
Vor dem thermischen Vorspannen erhält die Scheibe ihre endgültige Geometrie. Zuschnitt, Kantenbearbeitung, Bohrungen und Ausschnitte müssen vorher abgeschlossen sein. Nachträgliches Schneiden oder Bohren kann das Spannungsgefüge zerstören und zum Bruch führen.
2. Reinigung und Vorbereitung
Staub, Bearbeitungsrückstände und Verschmutzungen werden vor dem Ofenprozess entfernt. Die Oberfläche wird kontrolliert, da Rückstände durch die Erwärmung dauerhaft sichtbar werden können. Beschichtungen und Bedruckungen müssen für den vorgesehenen Wärmeprozess geeignet sein.
3. Kontrollierte Erwärmung
Die Scheibe wird in einem Vorspannofen gleichmäßig erwärmt. Glasart, Dicke und Oberflächen beeinflussen die passende Prozessführung. Ofeneinstellung und tatsächlich erreichte Glastemperatur sind unterschiedliche Größen; ein einzelner Temperaturwert beschreibt deshalb nicht den gesamten Vorspannprozess.
Wärme kann über Strahlung und Konvektion übertragen werden. Bei horizontalen Anlagen bewegt sich das Glas auf Rollen. Die gleichmäßige Erwärmung ist für die spätere Spannungsverteilung und optische Qualität wesentlich.
4. Schnelles Abkühlen mit Luft
Die erwärmte Scheibe wird anschließend rasch mit Luft abgekühlt. Die Oberfläche kühlt schneller ab als das Innere. Dadurch entstehen Druckspannungen in den äußeren Bereichen und Zugspannungen im Inneren. Dieses Spannungsgefüge ist die Grundlage des typischen Verhaltens von ESG.
5. Prüfung der fertigen Scheibe
Zur Beurteilung gehören Maße, Kanten, Bohrungen und die optische Erscheinung. Ebenheitsabweichungen, Rollenwellen und unter polarisiertem Licht sichtbare Anisotropien sind voneinander zu unterscheiden. Bruchverhalten und weitere Anforderungen werden nach der für das Produkt geltenden Spezifikation beurteilt.
DIN EN 12150 ist die maßgebliche Normenreihe für thermisch vorgespanntes Kalknatron-Einscheibensicherheitsglas im Bauwesen. Eine Prüfung oder ein Verfahren ist nur dann Teil eines konkreten Lieferumfangs, wenn es entsprechend vereinbart ist.
Materialeigenschaften und Fertigung getrennt betrachten
Was ESG kennzeichnet und wie es sich von VSG unterscheidet, erklärt der Materialartikel zu Einscheibensicherheitsglas. Die hier beschriebene Prozessfolge erklärt die Herstellung; sie ersetzt keine Bauteilspezifikation.
Bearbeitung bei MBM Techglas
Die Leistungsseite beschreibt ESG nach Maß bei MBM, den eigenen Vorspannofen und das Format bis 1600 × 600 mm. Möglichkeiten und Anfrage zur Leistung ansehen.