Verfahren
Sicherheit aus dem Ofen
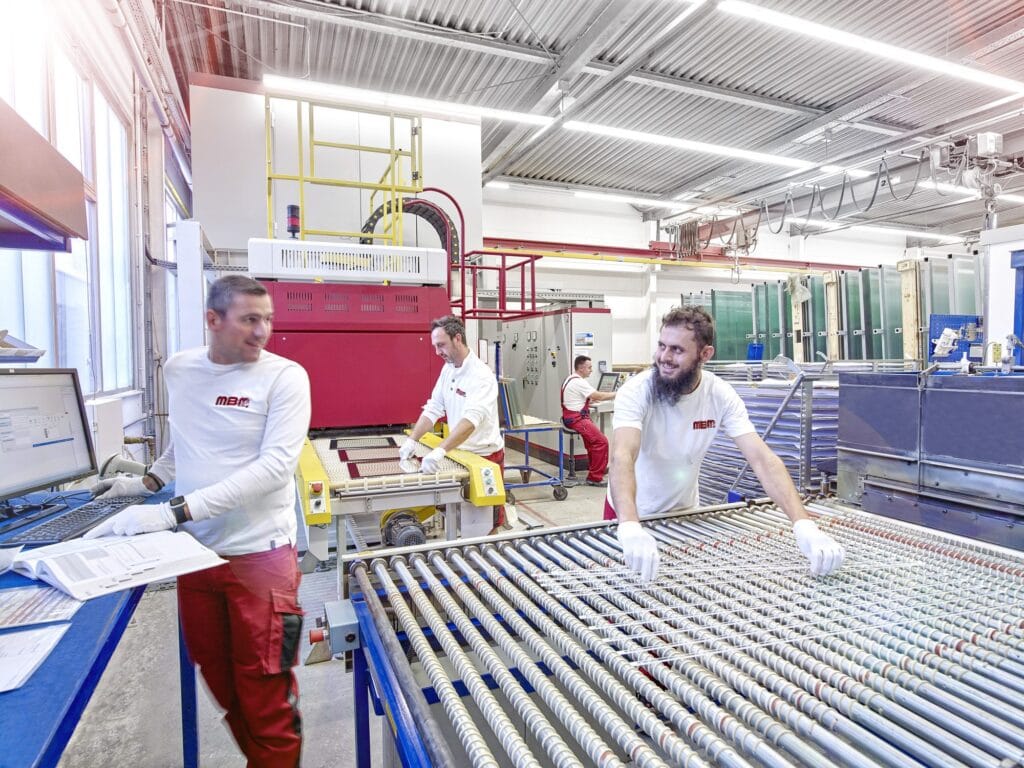
Beim thermischen Vorspannen wird die fertig bearbeitete Scheibe bis in den Kern auf rund 570 °C erhitzt und anschließend schlagartig mit Luft abgekühlt. Die Oberfläche erstarrt zuerst, der Kern zieht nach: Außen entsteht eine Druckspannung, innen eine Zugspannung.
Das Ergebnis ist Einscheibensicherheitsglas nach DIN EN 12150: ein Vielfaches an Biegefestigkeit, deutlich höhere Temperaturwechselbeständigkeit und im Bruchfall ein Netz kleiner, stumpfkantiger Krümel statt scharfer Splitter.
Vorgespanntes Glas lässt sich nicht mehr bearbeiten. Zuschnitt, Kanten, Bohrungen und Ausschnitte entstehen deshalb vorher, bei uns im selben Haus. Unser Ofen ist auf technische Formate ausgelegt: bis 1600 × 600 mm, größere Scheiben auf Anfrage.
Einsatz
Wo ESG bei uns gefertigt wird
Vier Anwendungsfelder aus unserer Fertigung. Andere Formate und Einsätze prüfen wir mit Ihnen.
Maschinenschutz & Verkleidung
Sichtscheiben und Verkleidungen für Maschinen und Anlagen, stoß- und temperaturbelastbar.
Typisch: Maschinenbau, Schutzhauben, Bedienbereiche.
Prüfkammern & Baugruppen
Einzelscheiben für Isolierglas-Baugruppen in Klimaprüfkammern, alle Scheiben ESG.
Typisch: Klimaprüftechnik, Laborgeräte.
Front- und Sichtgläser
Gehärtete Frontscheiben und Abdeckungen mit Bohrungen, Ausschnitten und Druck.
Typisch: Gerätefronten, Bedienpanels, Leuchten.
Vorbereitung für Verbund
ESG als Einzelscheibe vor dem Laminieren zu Verbundsicherheitsglas.
Typisch: Automatenverglasung, technische Schutzscheiben.
Prozess & Grenzen
Was geht, was nicht
Nicht alles lässt sich vorspannen. Bereits lackierte Gläser und Spiegel scheiden aus, weil Lack und Spiegelschicht im Ofen abbrennen. Keramischer Siebdruck dagegen wird beim Vorspannen eingebrannt und ist danach dauerhaft Teil der Oberfläche.
Unser Fokus liegt auf ESG in technischen Formaten. Chemisch vorgespannte Gläser verarbeiten wir als Material.
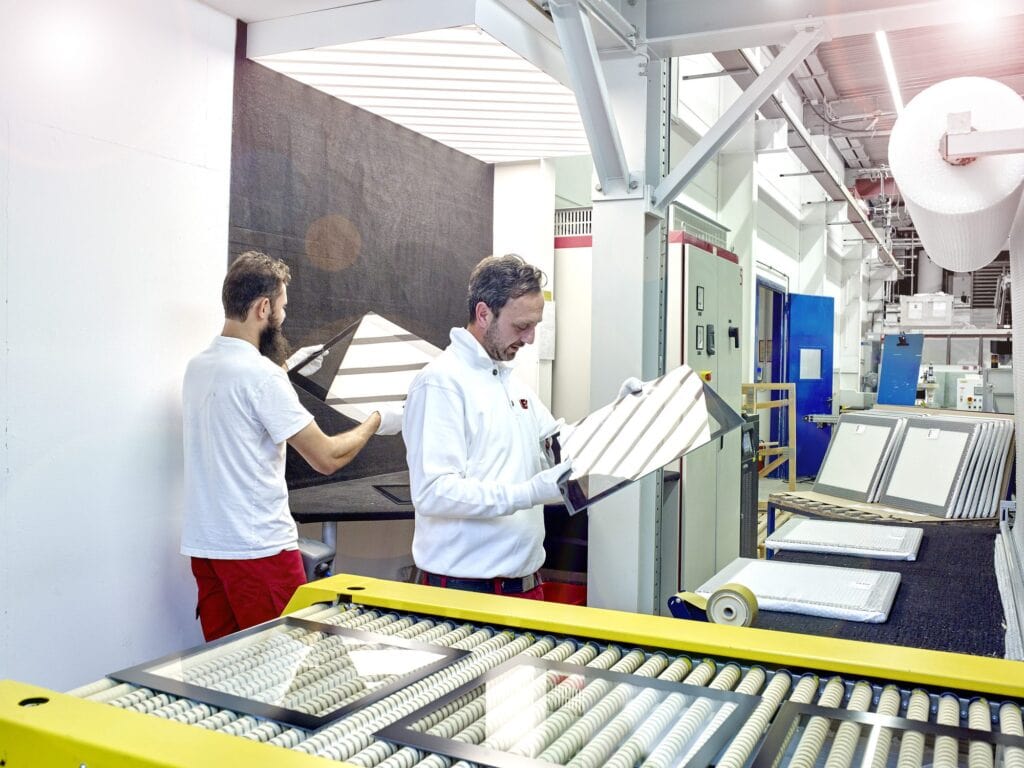
Nach dem Vorspannen prüfen wir jede Scheibe in der Reflexion unter einem schwarz-weißen Lichthimmel, denn Staubabdrücke aus dem Ofen sind in der Durchsicht unsichtbar. Für die Bruchbildprüfung schlagen wir Scheiben an und zählen die Bruchstücke aus: Das Bruchbild zeigt, wie gleichmäßig die Spannung verteilt ist. Jedes Glas dokumentieren wir in voller Größe als Nachweis der thermischen Behandlung und liefern es mit den Begleitpapieren, die wir mit Ihnen vereinbart haben.
Technische Daten
Formate, Verfahren, Grenzen
Ein eigener Vorspannofen für technische Formate, direkt neben Zuschnitt, Kantenbearbeitung und Bohrzentren: kurze Wege und kurze Durchlaufzeiten.
Alle Angaben gelten für Standardfälle. Für Ihr konkretes Bauteil sprechen Sie uns mit Zeichnung oder Anwendungsfall an.
Norm
DIN EN 12150
Maximalformat
1600 × 600 mm
Kerntemperatur
rund 570 °C
Vorbearbeitung
Zuschnitt, Kanten, Bohrungen, Ausschnitte und Siebdruck vor dem Vorspannen
Nicht vorspannbar
lackierte Gläser, Spiegel
Größere Formate
auf Anfrage, über zertifizierte Partnerbetriebe
Losgröße
ab 1, Einzelstück bis Serie