Verfahren
Schneiden ohne Werkzeugkontakt
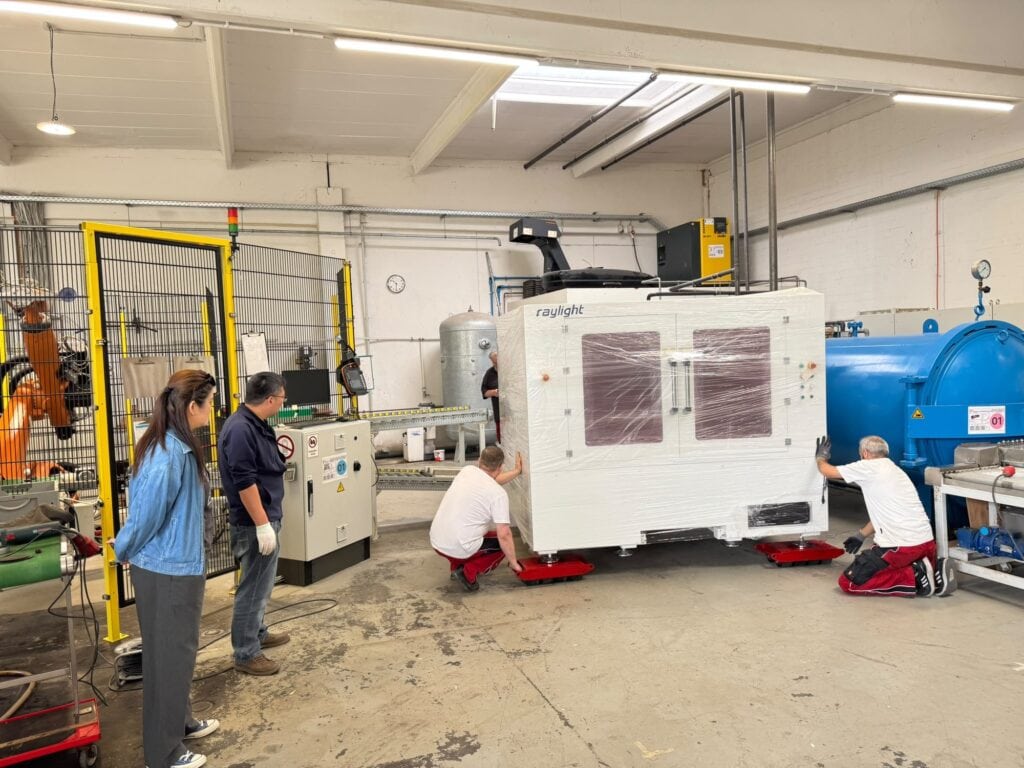
Beim Laserschneiden berührt kein Werkzeug das Glas. Ein Nanosekunden-Laser sprengt winzige Krater aus dem Material, Punkt für Punkt und Ebene für Ebene; eine Lochbohrung in 6 mm Glas dauert so unter zehn Sekunden. Für kleine, feine Bohrungen wird die Energie gedrosselt, für Ausschnitte bis 90 mm Fokusbereich läuft die Kontur in einem Durchgang.
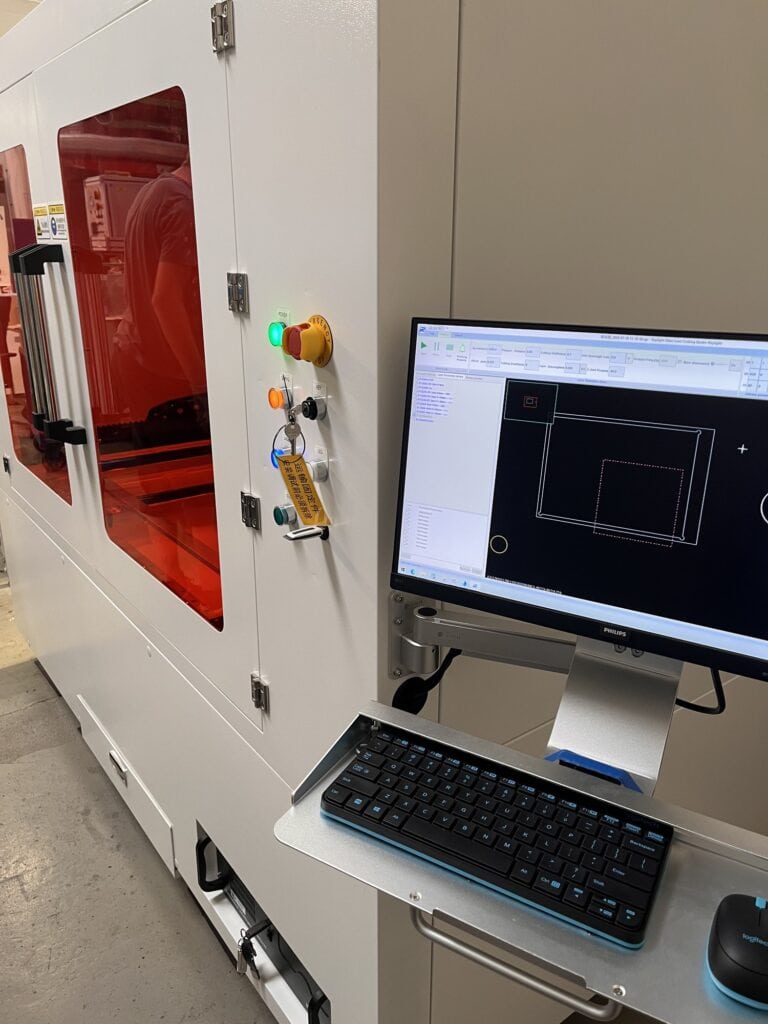
Für den Zuschnitt schwächt ein Pikosekunden-Laser die Glasstruktur entlang der Kontur, ohne Material abzutragen. Anschließend erwärmt ein CO2-Laser die geschwächte Linie: Die thermische Ausdehnung lässt den Schnitt springen. Das Ergebnis ist eine matte, hundertprozentig gerade Kante, nahezu ohne Ausmuschelung.
Für Innenausschnitte lasern wir die Kontur und programmieren eine zusätzliche Spur für den CO2-Laser: Ein bis zwei Überfahrten sprengen den Schnitt auf, eine weitere erwärmt den Rahmen, danach lässt sich der Kern abnehmen. Wo eine polierte Kante gewünscht ist, schleifen wir Laserausschnitte auf der CNC nach.
Technologien
Drei Laser, drei Aufgaben
Jede Technologie hat ihre Stärke. Welche zu Ihrem Bauteil passt, klären wir am Muster.
Laserzuschnitt
Konturen und Formate mit gerader, matter Kante, auch in Dünnglas unter 2 mm.
Typisch: Displays, Sensorabdeckungen, Dünnglas-Bauteile.
Mikroausschnitte & Bohrungen
Feinste Löcher und freie Formen, Schlüssellöcher und Durchbrüche, nahezu muschelfrei und ohne Nacharbeit.
Typisch: Sensorik, Mikrotechnik, Medizintechnik.
Innenausschnitte
Größere Ausschnitte über eine zusätzliche CO2-Spur: Schnitt aufsprengen, Rahmen erwärmen, Kern abnehmen, ohne mechanische Belastung der Restscheibe.
Typisch: Bedienpanels, Gerätefronten.
Gravur & Dekor
Oberflächengravuren und sandstrahlähnliche Dekore mit dem MOPA-Laser, Fokusbereich bis 120 mm. Die Anlage dafür folgt.
Typisch: Beschriftung, Codierung, Designflächen.
Präzision & Serie
Gebaut für Wiederholgenauigkeit
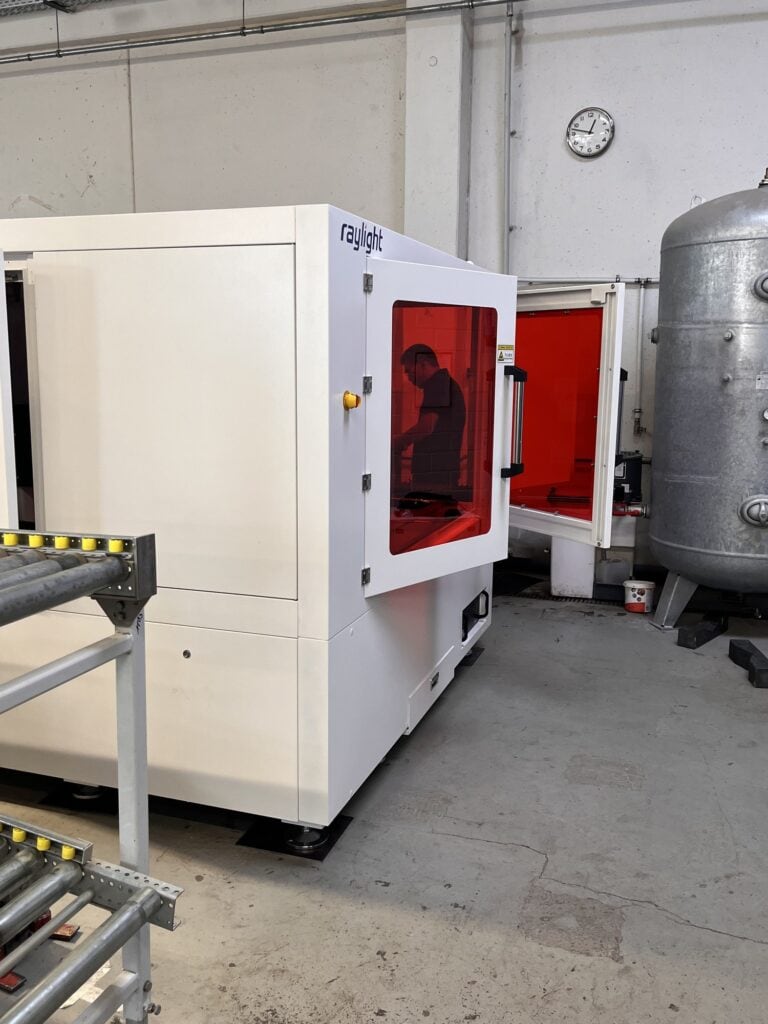
Die Anlagen stehen auf Granitbrücken, die jede Schwingung schlucken. So bleibt die Position der Kontur von Stück 1 bis zur Serie exakt gleich.
Der Laser ergänzt unsere mechanische Bearbeitung, er ersetzt sie nicht: Zuschnitt, Bohrungen und Ausschnitte, die früher mehrere Arbeitsgänge brauchten, entstehen in einem Programm; polierte Kanten und enge Passungen kommen anschließend von der CNC.
Muster liefern wir kurzfristig. Viele Bauteile, die bisher mechanisch gefertigt wurden, lassen sich per Laser schneller, feiner und dünner umsetzen. Ob sich das für Ihr Teil lohnt, zeigen wir Ihnen am Muster.
Technische Daten
Technologien, Formate, Kanten
Laseranlagen für Zuschnitt und Mikrobearbeitung, eingebunden in Zuschnitt, CNC und Kantenbearbeitung im selben Haus; die Anlage für Gravur und Dekor folgt.
Formate und Materialien hängen vom Verfahren ab. Sprechen Sie uns mit Zeichnung oder Muster an.
Technologien
Nanosekunden-Laser für Bohrungen und Mikroausschnitte, Pikosekunden- mit CO2-Laser für Zuschnitt und Innenausschnitte; MOPA-Laser für Gravur und Dekor folgt
Materialstärke
von Dünnglas unter 2 mm bis rund 15 mm, darüber bis 19 mm nur in Ultra-Weißglas
Materialien
rückseitig lackiertes Glas möglich; Verbundsicherheitsglas und Glaskeramik nicht (dafür Wasserstrahl)
Lochbohrung in 6 mm Glas
unter 10 Sekunden
Fokusbereich Ausschnitte
bis 90 mm in einem Durchgang
Fokusbereich Dekor (MOPA)
bis 120 mm, Anlage folgt
Kantenqualität
matt, gerade, nahezu muschelfrei
Nacharbeit
CNC-Feinschliff und Politur auf Wunsch
Losgröße
ab 1, Muster bis Serie