Verfahren
Sauber durch, nicht nur durch
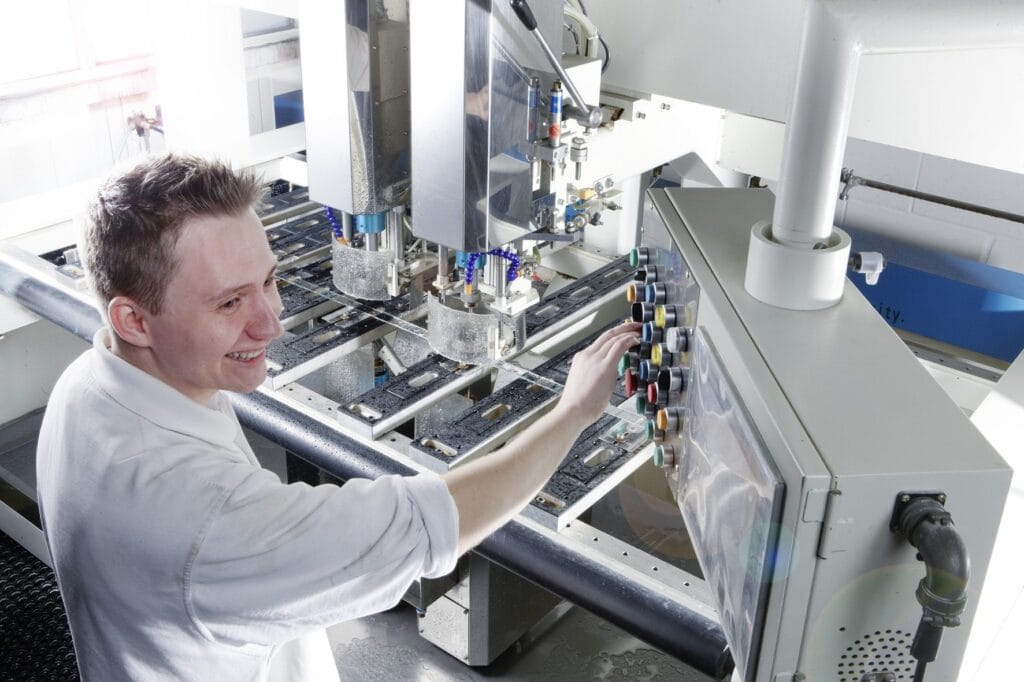
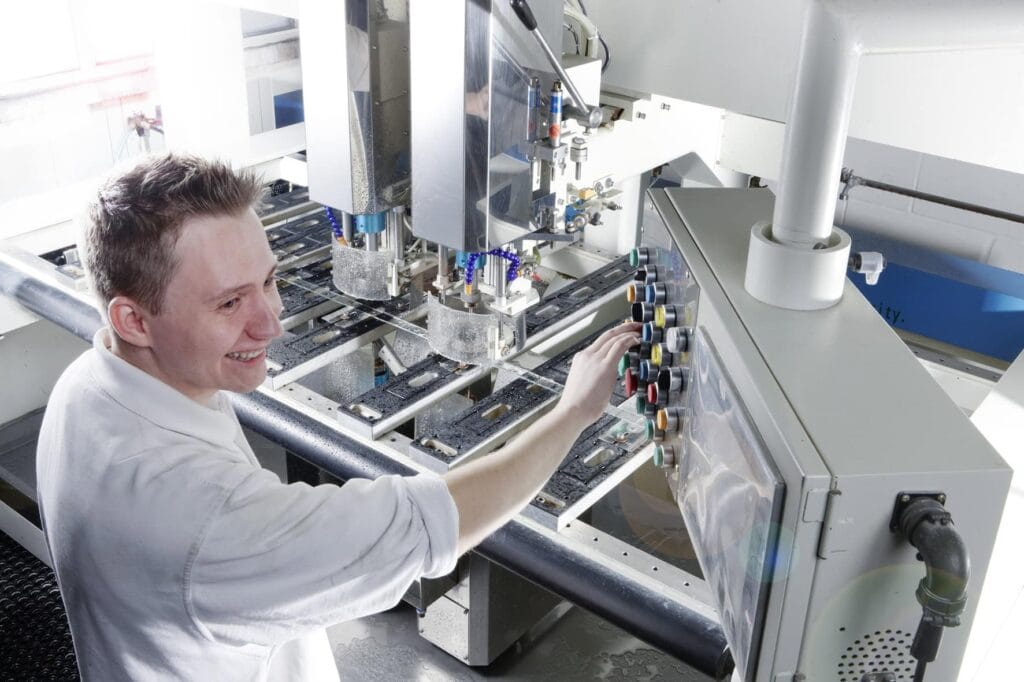
Glas wird nass gebohrt, mit Diamant-Hohlbohrern und CNC-gesteuert. Wir bohren von oben und unten zugleich: Die Bohrer fahren aufeinander zu und schleifen einen Bohrkern aus, statt das ganze Material zu zerspanen. Anders als beim Durchbohren von einer Seite muschelt die Unterseite so nicht aus, und die Lochkante ist von Anfang an sauber.
Wo die Bohrung sichtbar bleibt, polieren wir die Lochkante aus: fein geschliffen und in engen Toleranzen, statt matt zu lassen und zu lackieren. So wird aus einem technischen Detail ein sauberes Sichtelement.
Die Reihenfolge ist entscheidend: Bohrungen, Senkungen und Ausschnitte entstehen vor dem thermischen Vorspannen und vor dem Laminieren. Wir planen das Bohrbild deshalb mit Ihnen in der Zeichnung, bevor das erste Teil läuft.
Bohrungen
Vom Einzelloch bis zum Bohrbild
Vier Ausführungen, die wir täglich fertigen. Sonderformen nach Zeichnung.
Durchgangsbohrung
Einzelbohrungen in allen gängigen Durchmessern, beidseitig gebohrt gegen Kantenausbrüche.
Typisch: Befestigungspunkte, Kabeldurchlässe, Beschläge.
Bohrbild nach Zeichnung
Mehrere Bohrungen in exakter Lage zueinander, CNC-positioniert und reproduzierbar in Serie.
Typisch: Bedienpanels, Gerätefronten, Halterungen.
Polierte Lochkante
Die Bohrung wird nach dem Bohren fein geschliffen und poliert, für sichtbare Durchbrüche ohne Abdeckung.
Typisch: Audio und HiFi, Designprodukte, Sichtflächen.
Senkung & Mikrobohrung
Schutzfase an der Lochbohrung oder Tiefensenkung für bündige Senkkopfschrauben; feinste Bohrungen ohne Werkzeugkontakt per Laser.
Typisch: Sensorik, Dünnglas, Mikrotechnik.
Serie & Automatisierung
Bohren und Schleifen in einer Aufspannung
Eine Roboterzelle kombiniert Schleifen und Bohren für Formate bis 800 × 800 mm: einmal aufgespannt, Kante und Bohrbild fertig. Weniger Handling, weniger Bruchrisiko, kürzere Durchlaufzeit.
Auf den CNC-Zentren entstehen Bohrungen im selben Programmdurchlauf wie Konturen und Ausschnitte, mit ±0,1 mm Positionsgenauigkeit von Stück 1 bis zur Serie.
Für Mikrobohrungen und Dünnglas setzen wir den Laser ein: Eine Lochbohrung in 6 mm Glas dauert dort unter zehn Sekunden, ohne Werkzeugkontakt und nahezu ohne Ausmuschelung.
Technische Daten
Verfahren, Formate, Toleranzen
CNC-Bohrzentren, eine Roboterzelle für Schleifen und Bohren und der Laser für Feinstbohrungen decken das Spektrum vom Einzelloch bis zum Bohrbild in Serie ab.
Engere Toleranzen als angegeben sind auf Anfrage möglich. Sprechen Sie uns mit Zeichnung oder Anwendungsfall an.
Bohrverfahren
beidseitig und zeitgleich, mit Diamant-Hohlbohrern
Senkungen
Schutzfase mit Aufstecksenker, Tiefensenkung für bündige Senkkopfschrauben mit Vollsenker
Lochbohrung per Laser
bis 90 mm Durchmesser
Positionsgenauigkeit
±0,1 mm, engere auf Anfrage
Schleifen + Bohren kombiniert
bis 800 × 800 mm
Materialstärke
2 bis 25 mm
Lochkante
matt geschliffen oder poliert
Reihenfolge
vor dem Vorspannen und Laminieren
Losgröße
ab 1, Einzelstück bis Serie