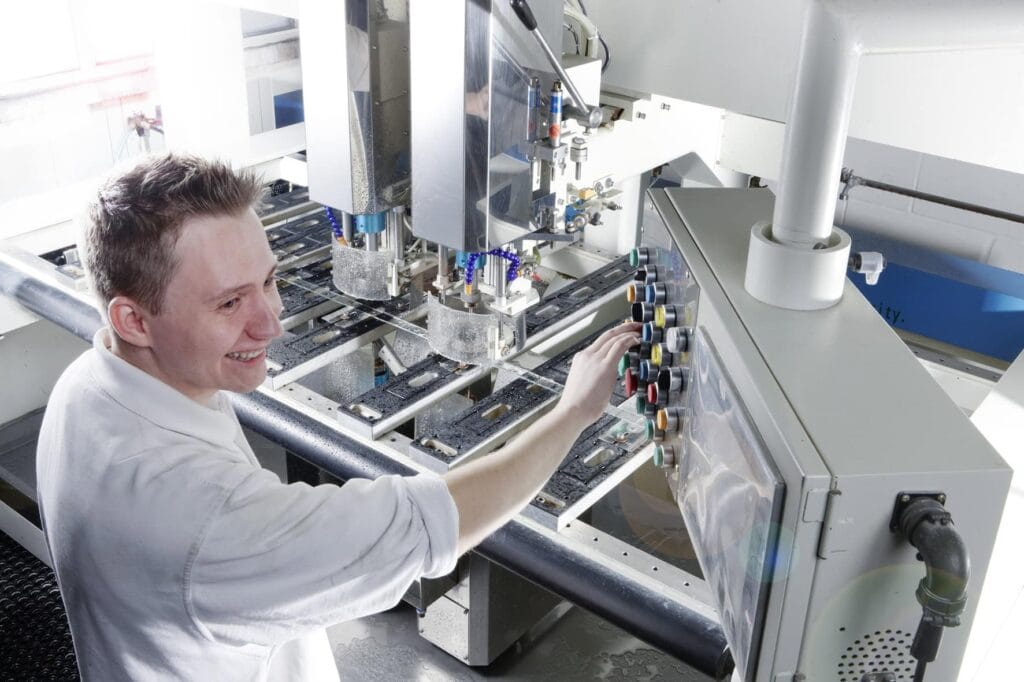
Wie wird Glas gebohrt?
Das Bohren von Glas dient der Herstellung von Durchbrüchen oder Ausnehmungen für Befestigungspunkte, Beschläge oder technische Einbauten. Aufgrund der Sprödigkeit des Werkstoffs erfolgt das mechanische Glasbohren in der Regel mit rotierenden Hohlbohrern, die mit Diamantkörnung besetzt sind.
Die Bearbeitung erfolgt nass, also unter kontinuierlicher Wasserkühlung, um thermische Spannungen zu vermeiden und Glasbruch zu verhindern. Typisch sind senkrechte Bohrmaschinen mit automatischem Vorschub, aber auch CNC-gesteuerte Bearbeitungszentren mit integrierter Bohrfunktion.
Glasbohrungen werden meistens von beiden Seiten zentrisch gebohrt, um das Risiko von Ausbrüchen beim Durchtritt der Bohrkrone zu verringern. Die Teilbohrungen treffen sich im Glas; dieses Vorgehen wird als Gegenbohren bezeichnet.
Vorteile
- Ermöglicht präzise Lochgeometrien für mechanische Befestigung
- Bohrungen in ESG-Bauteilen durch Bohren vor dem thermischen Vorspannen
- CNC-Bohrungen ermöglichen hohe Wiederholgenauigkeit
- Werkzeug und Bohrprozess werden auf die Glasdicke abgestimmt
Nachteile
- Aufwendig bei kleinen Stückzahlen ohne Automatisierung
- Risiko von Kantenausbrüchen bei unzureichender Kühlung oder zu hohem Vorschub
- Bohren nach dem Vorspannen nicht mehr möglich, Bruchgefahr
Anwendungsbeispiele
- Befestigungs- und Bohrlöcher für Punkthalter, Beschläge und Schraubverbindungen
- Duschverglasungen mit Bohrungen für Scharniere oder Türsysteme
- Glaswände mit Durchlässen für Verkabelungen oder Sensorik
- Küchenrückwände oder Möbelglas mit Steckdosen- oder Armaturenausschnitten
- Technisches Glas für Geräte, Maschinen und Steuerungen
Bohrdurchmesser, Randabstand und Reihenfolge
Bohrdurchmesser, Abstand zur Kante und Abstand zwischen den Bohrungen hängen von Glasart, Dicke, Geometrie und späterer Belastung ab. Eine einzelne Faustregel ersetzt die Auslegung des Bauteils nicht.
Bei ESG müssen die Bohrungen vor dem thermischen Vorspannen entstehen. Welche Maß- und Positionstoleranzen für eine Fertigung gelten, wird anhand der Zeichnung festgelegt. Konkrete MBM-Fertigungswerte stehen auf der Leistungsseite.
Prüfmethoden
- Maßkontrolle mit Schablonen, Messschieber oder digitaler Messoptik
- Sichtprüfung auf Kantenausbrüche oder Mikrorisse
- Optional: Einsatz von Endoskopen zur Beurteilung innenliegender Bohrflächen
- Haftprüfung bei beschichtetem Glas (z. B. Email oder Sputterbeschichtung)
Entwicklung
- Ersatz manueller Bohrstationen durch CNC-gesteuerte Zentren
- Integration von Bohren, Fräsen und Schleifen in kombinierten Bearbeitungszentren
- Weiterentwicklung diamantbeschichteter Bohrkronen mit segmentierten Kühlkanälen
- Automatische Werkzeugwechsler für Serienfertigung mit variierenden Bohrdurchmessern
Mechanisches Bohren und Laserbearbeitung
Mechanisches Bohren trägt Material mit einem Werkzeug ab. Laserbearbeitung arbeitet ohne Werkzeugkontakt und kommt je nach Verfahren für andere Geometrien infrage. Die physikalischen Unterschiede beschreibt der Artikel Laserschneiden von Glas.
Bearbeitung bei MBM Techglas
Für ein konkretes Bohrbild sind Zeichnung, Glasart, Glasdicke und Stückzahl der Ausgangspunkt. Möglichkeiten und Anfrage zur Leistung ansehen.